1. Klipp av röret
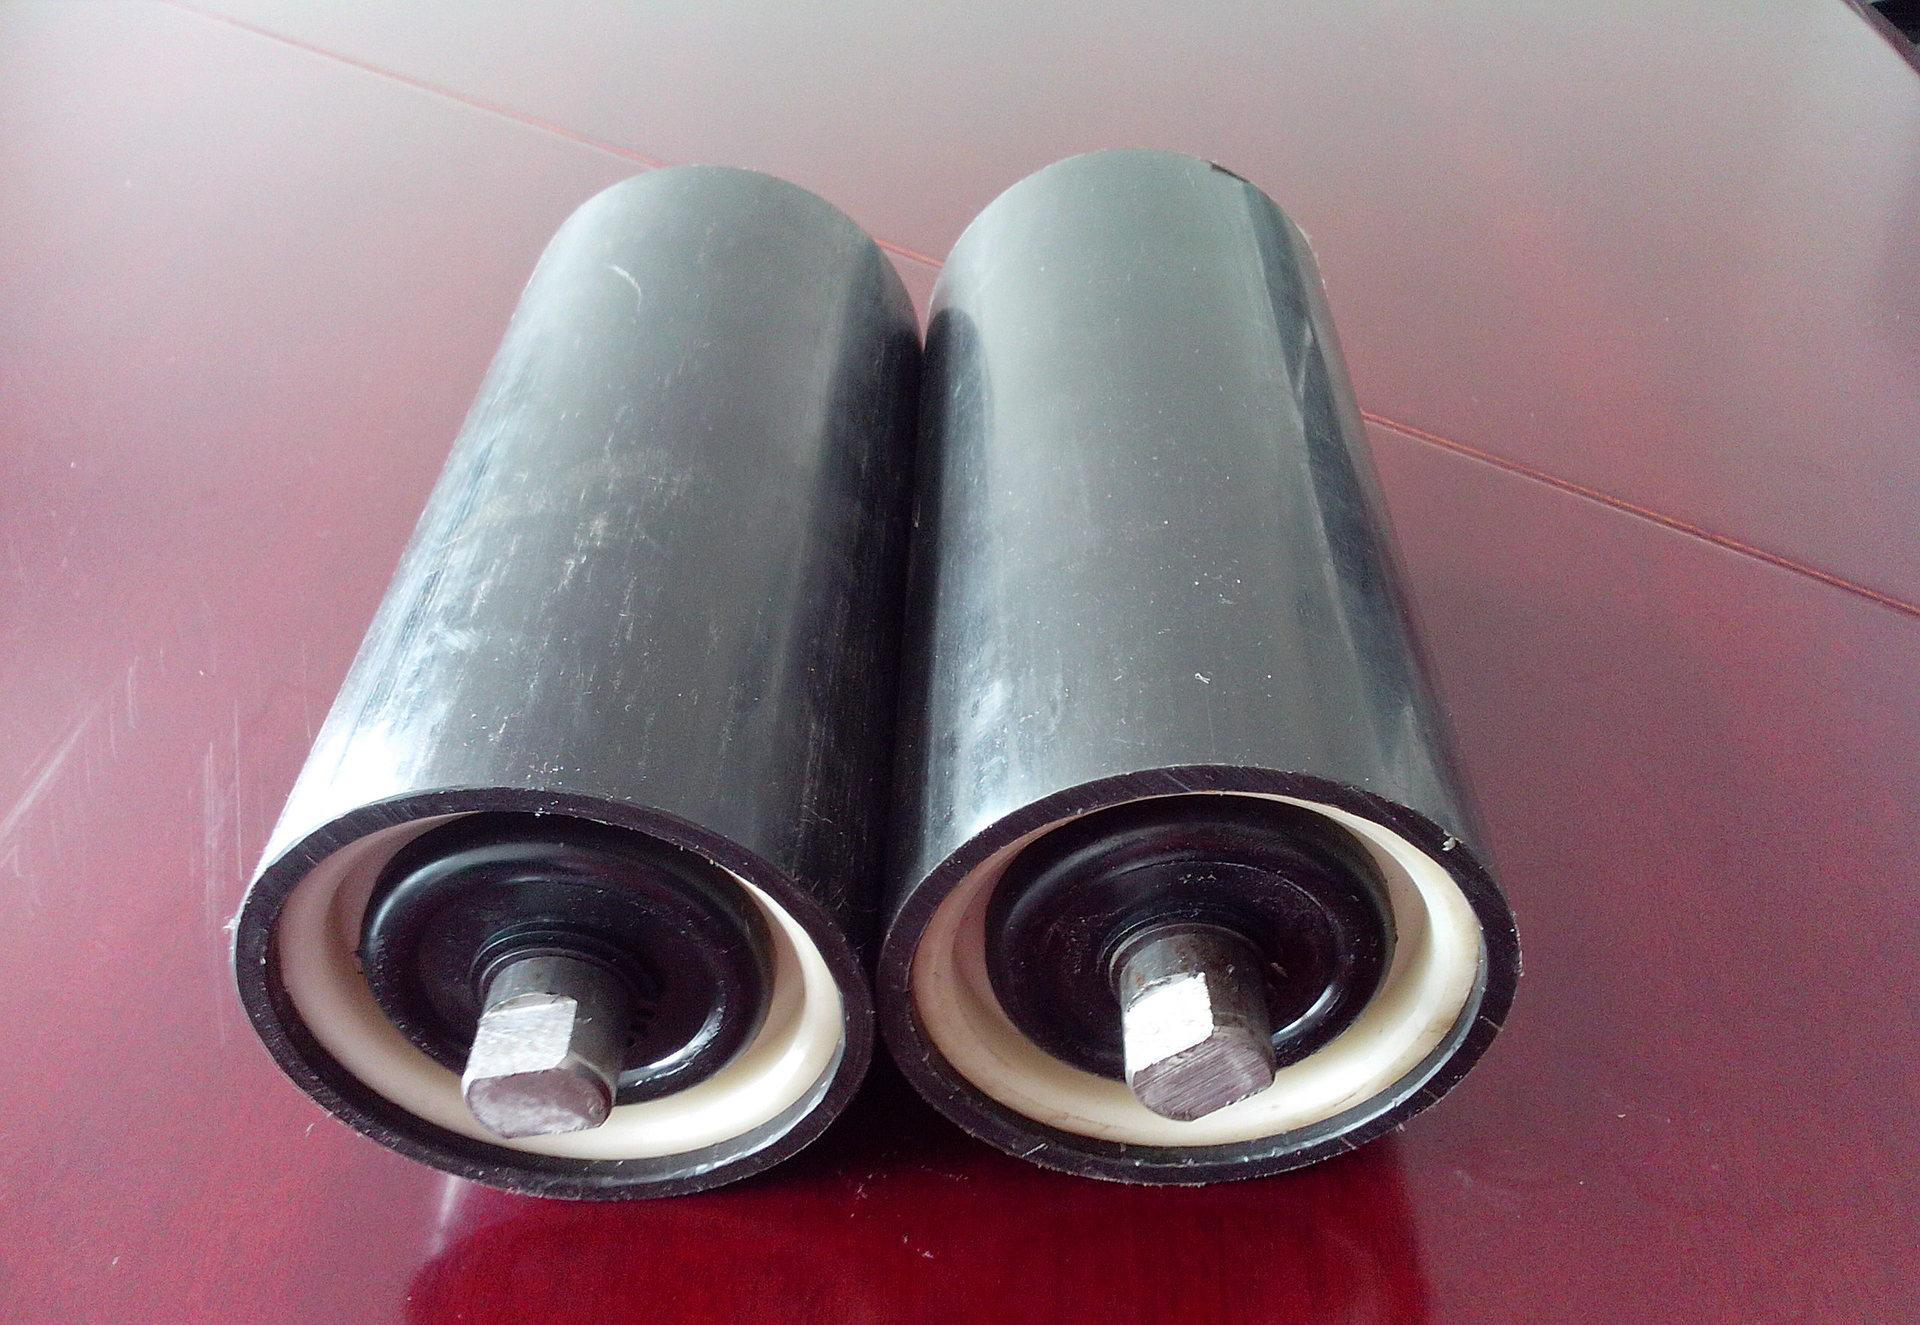
I processen att skära av stålröret, förutom att säkerställa att längden på rullskalet kontrolleras inom det specificerade området, är det också nödvändigt att säkerställa avfasningsvinkeln. Den ojämna avfasningen av rörkapningsmaskinen kommer att göra att bilens stopp inte är i mitten av rullskalet, vilket resulterar i att rullens radiella utlopp ökar. Om skallängden är större än kraven på ritningen kommer storleken på rullskalet att minska när axelhuvudet sticker ut, vilket kan göra att välten inte placeras i rullramen.
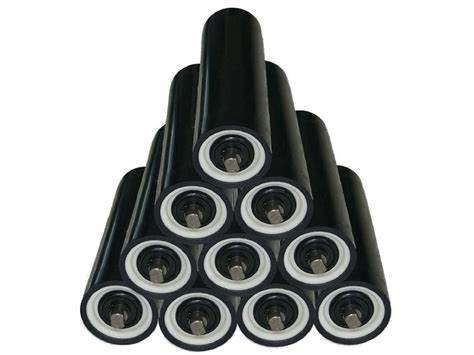
2. Skär det djupa röret
De huvudsakliga styrande faktorerna för bilstoppprocessen är stoppets djup och diametern på det inre hålet. Djupet på mynningen är för grunt eller för djupt, vilket resulterar i att installationen av lagersätet inte är på plats, vilket resulterar i ökningen av rullrotationsmotståndet och ökningen av rullens diameterhopp. Och diametern på stoppmynningen ut ur bilen är större än kraven i ritningen, vilket resulterar i att lagersätena i båda ändarna av rullen är ocentrerade, vilket resulterar i ökningen av rullrotationsmotståndet och ökningen av rullens diameterhopp; Om anslagets diameter är mindre än kraven i ritningen kan lagersätet inte installeras
3. Presspassat lagerhus
Lagersätets presspassning är inte på plats, vilket resulterar i felinriktning av lagersätet i båda ändarna, vilket resulterar i ökat rullmotstånd och ökning av rulldiameterhopp.
4. Svetsoperationer
Vid svetsning av lagersätet är svetsspänningen och strömmen för stor eller för liten, vilket kommer att orsaka ojämn svetsning, ojämn, porositet, läcksvetsning och svetsnoduler, vilket påverkar rullens livslängd.
5. Kompressionslager, kompressionstätning
a. Lagrets presspassning är inte på plats eller lagret och tätningen är presspassande samtidigt, vilket resulterar i överdriven deformation av tätningen, vilket resulterar i ökat rotationsmotstånd hos rullen och oflexibel rotation.
b. Vid presspassning av lager och tätningar är storleken på axelhuvudet som sticker ut från båda ändarna av rullskalet asymmetrisk, vilket inte uppfyller kraven i ritningen, vilket kan göra att välten inte placeras i rullramen.
6. Justering
Eftersom lagret och tätningen är steg-för-steg presspassning under bearbetningen av tomgångshjulet i detta skede, kan tätningsdeformationen eller tätningsspalten inte öppnas i presspassningsprocessen, tätningsgapet måste öppnas genom att slå på axelhuvudet för att säkerställa att axeln kan rotera flexibelt, och justeringen av rotation och flexibilitet är inte på plats, motstånd.
7. ett bilspår
a. Bredden på dikevagnen är för stor, vilket resulterar i en stor axiell sträng, och axelblocket skadas lätt efter kollisionen.